उत्पादनहरू
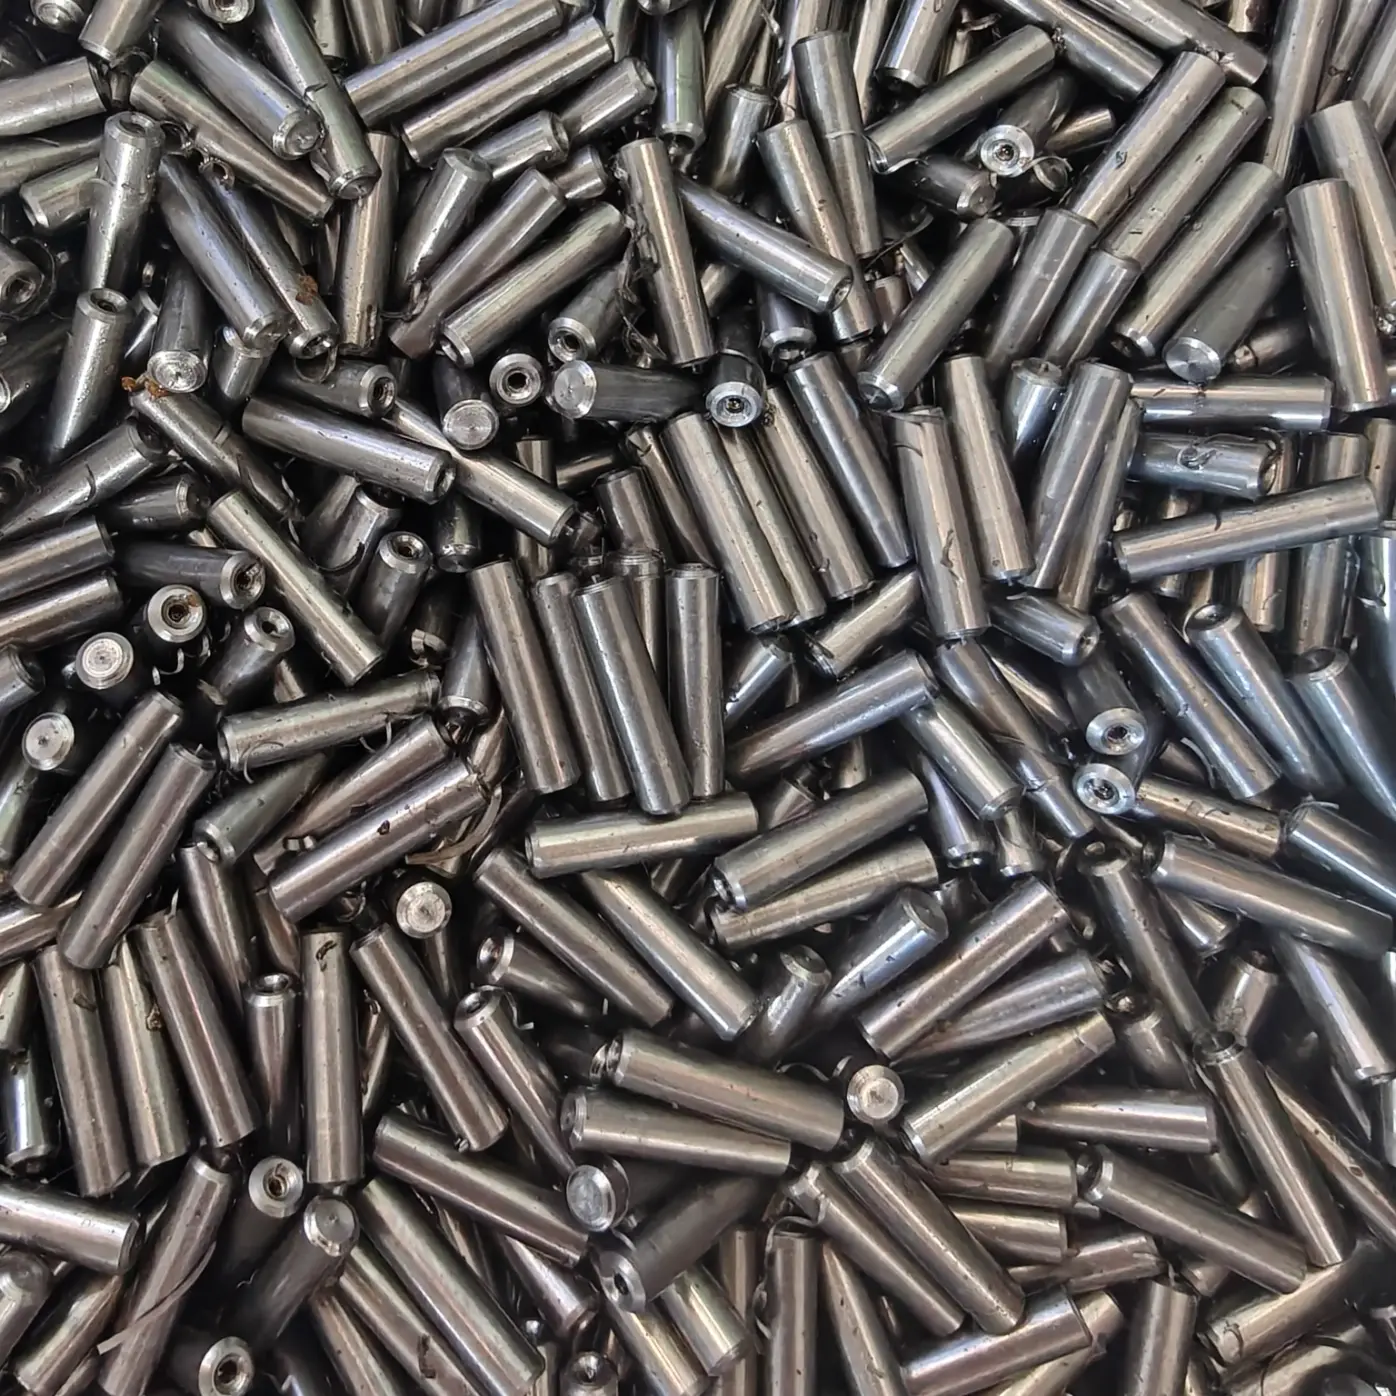
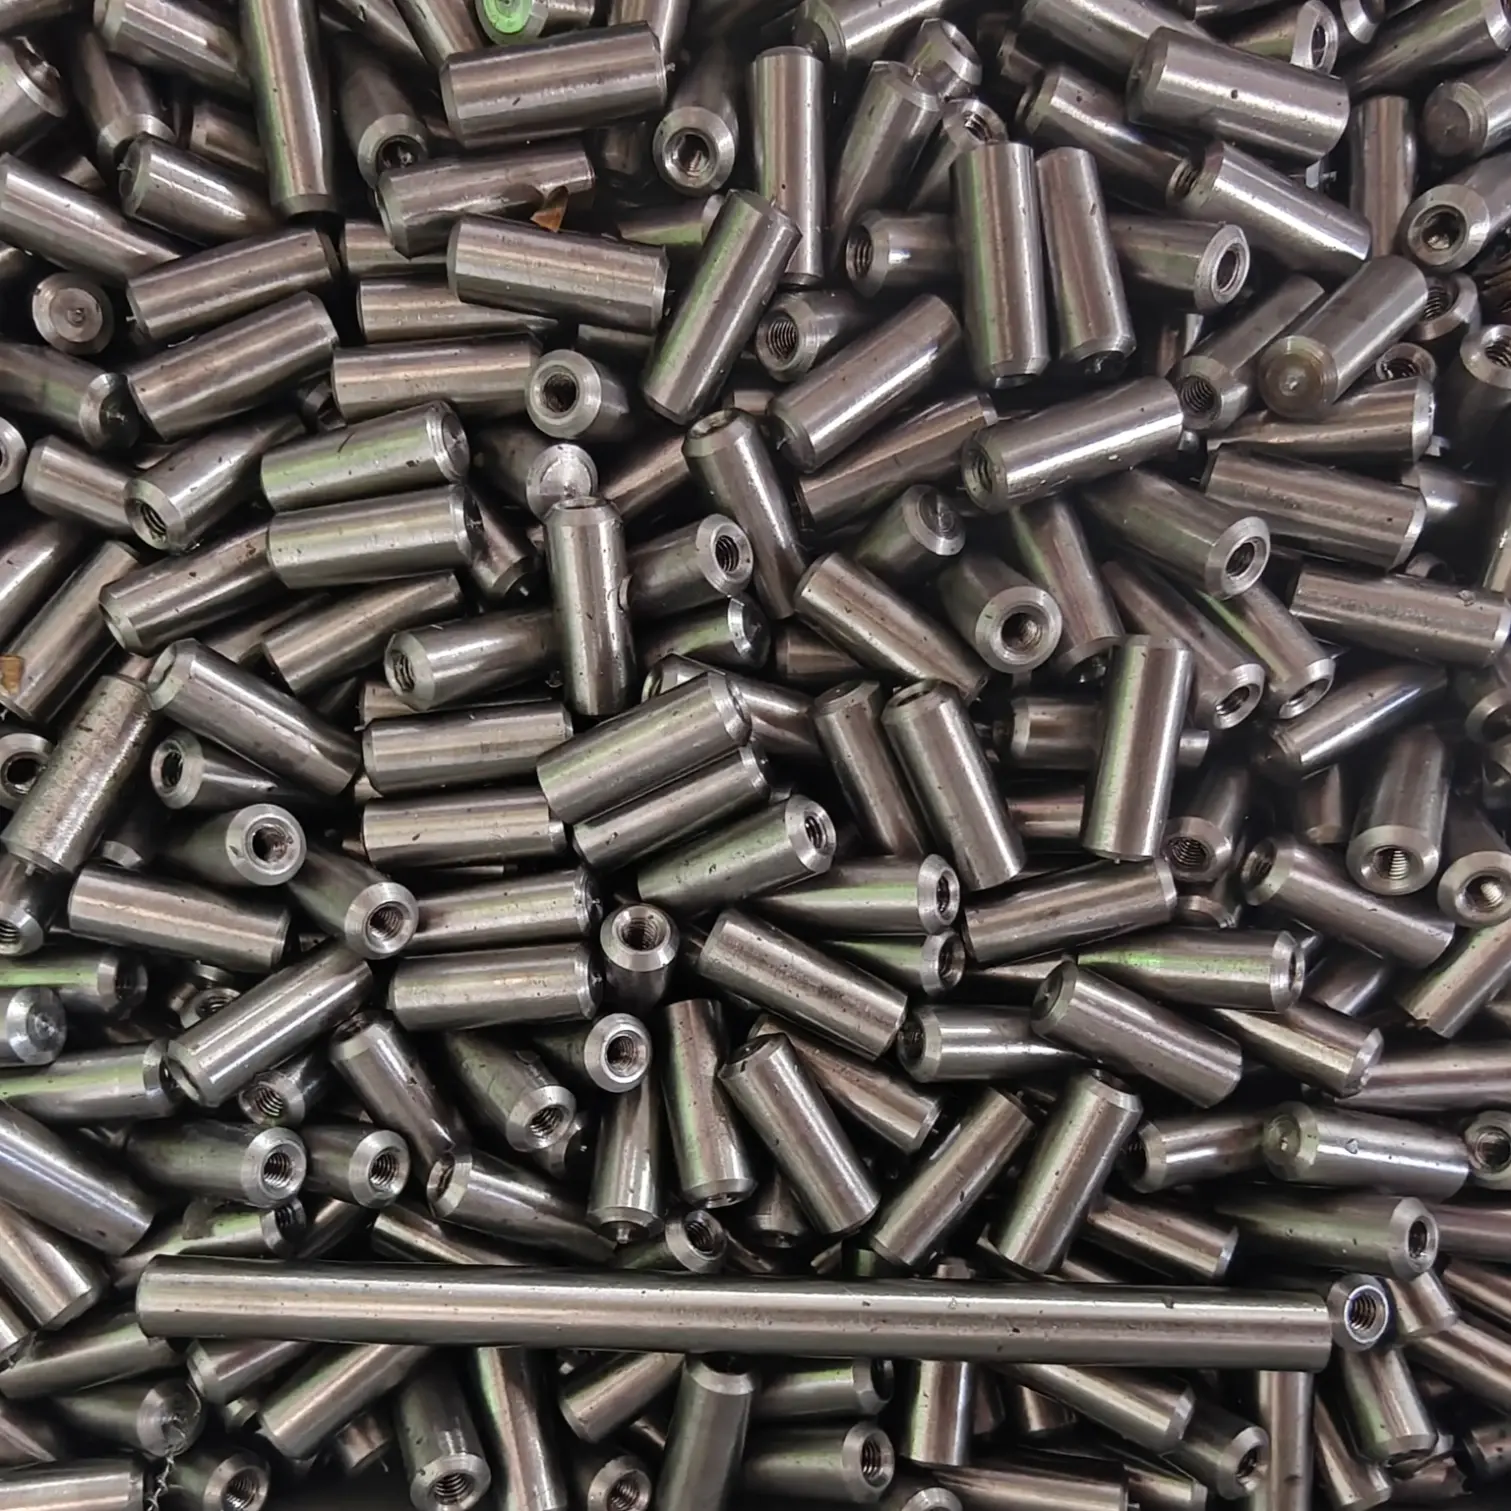
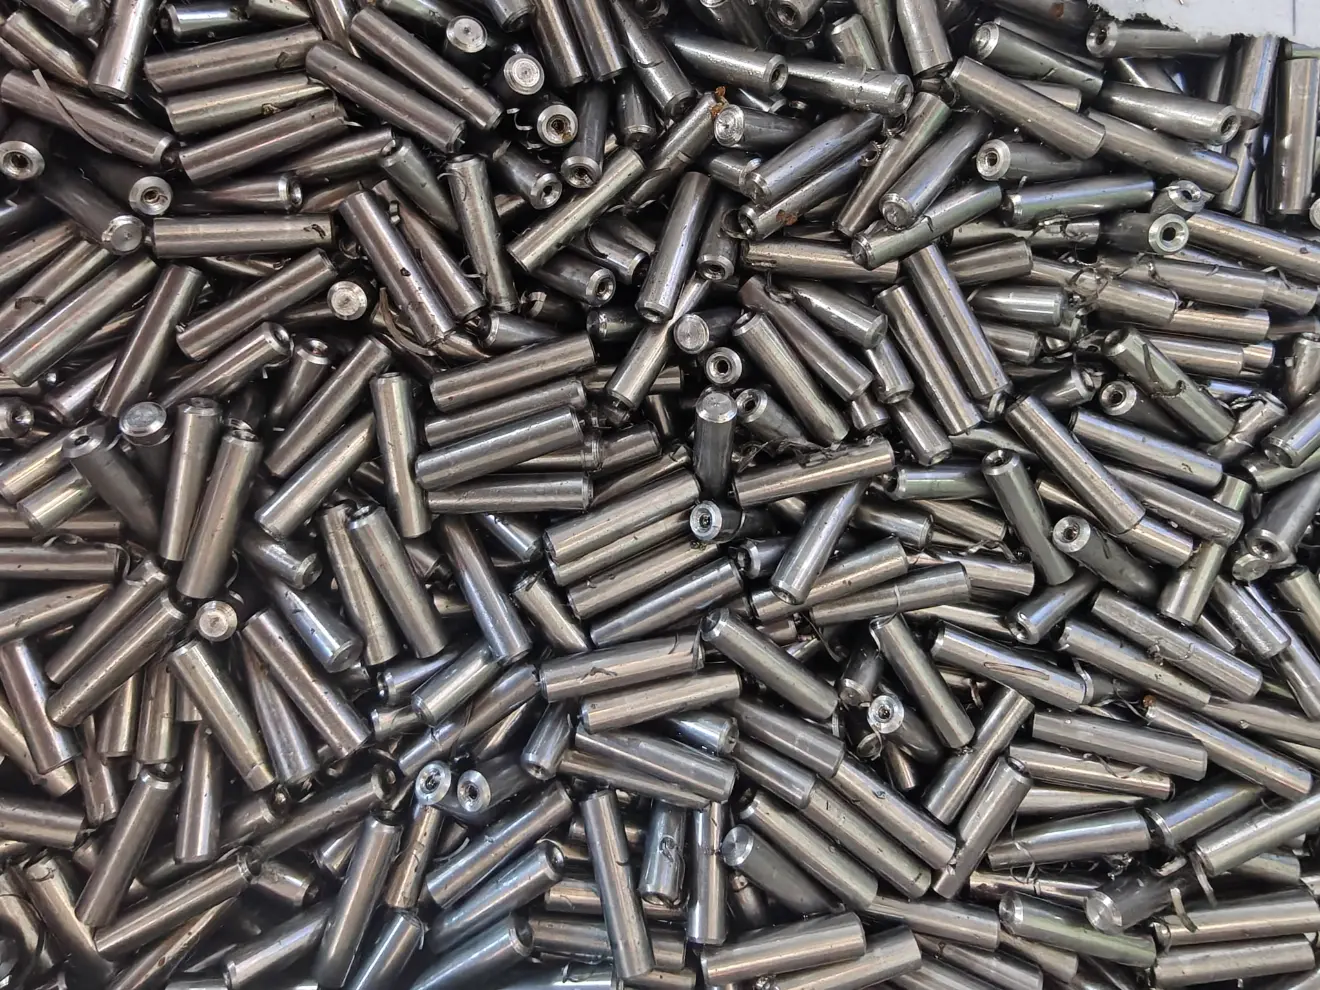
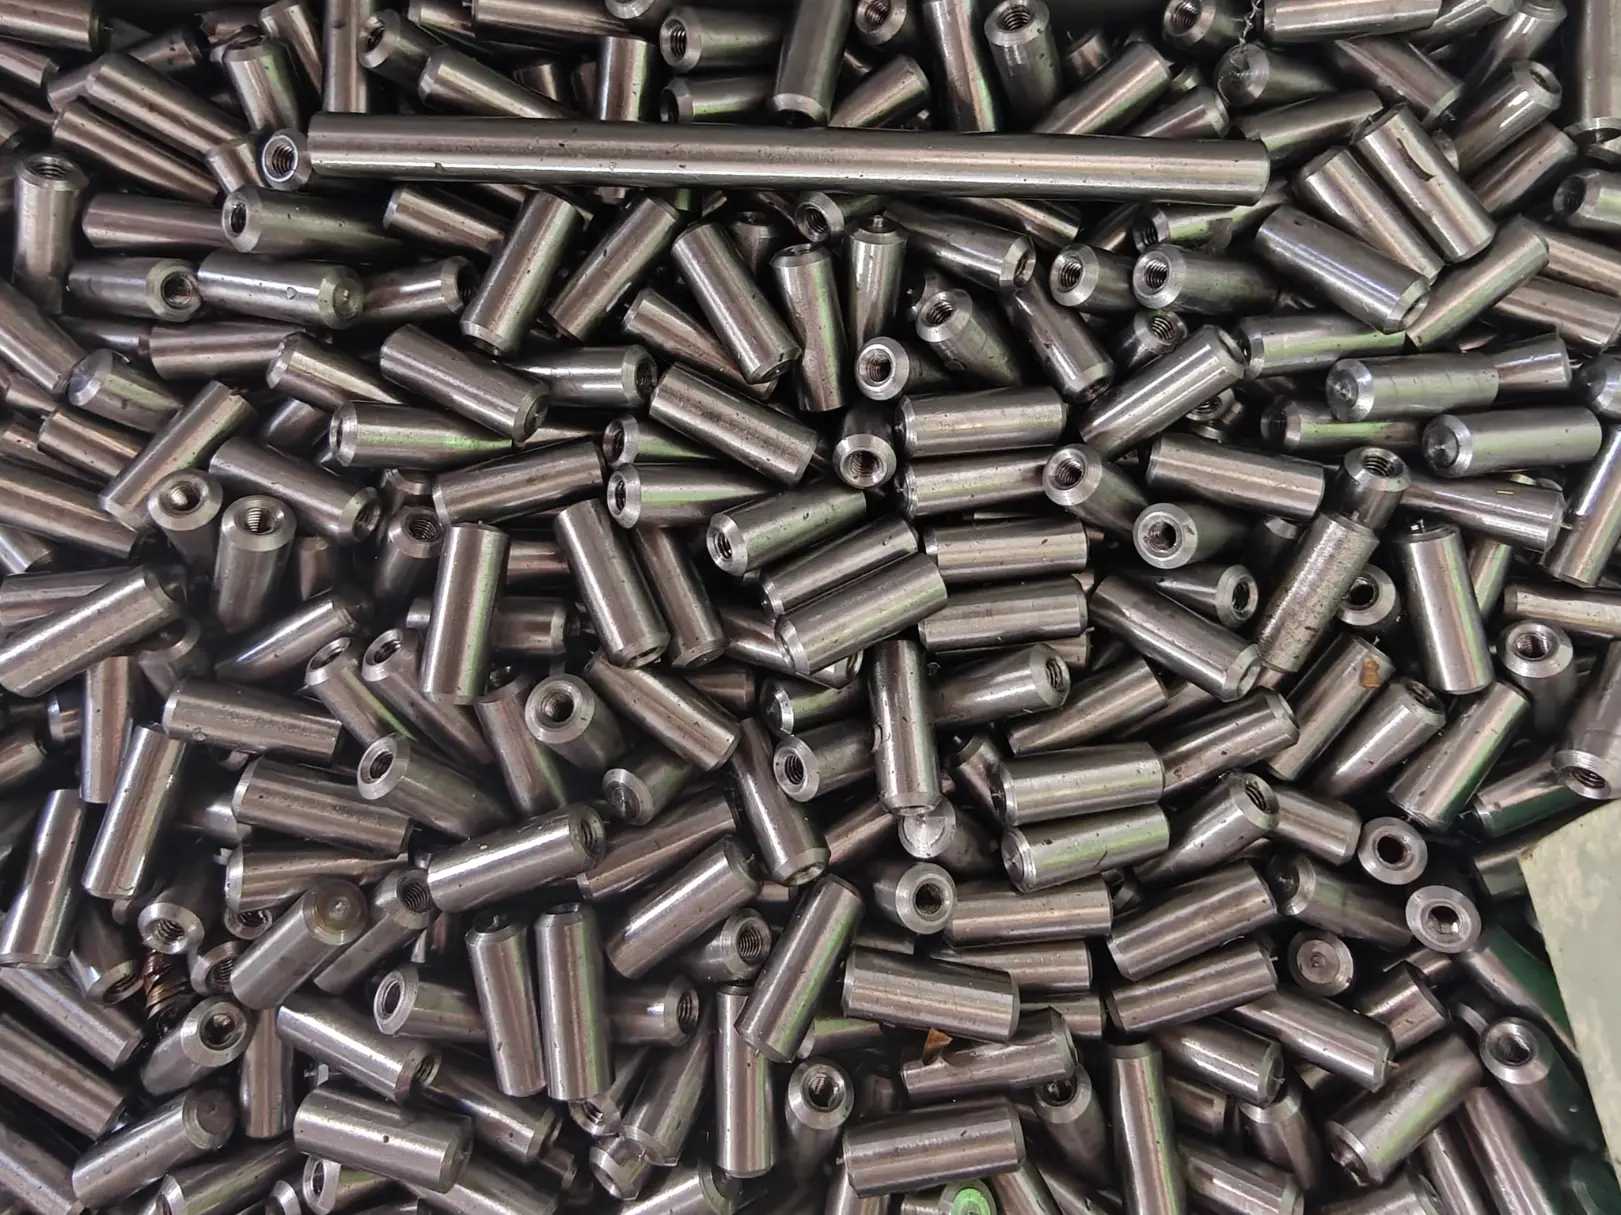
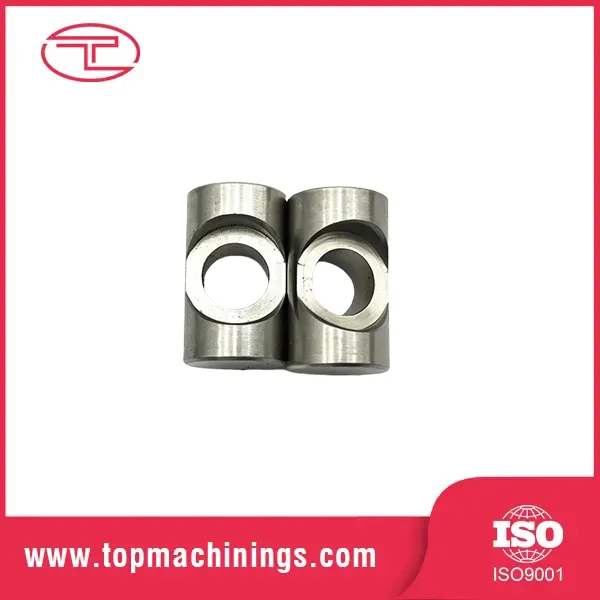
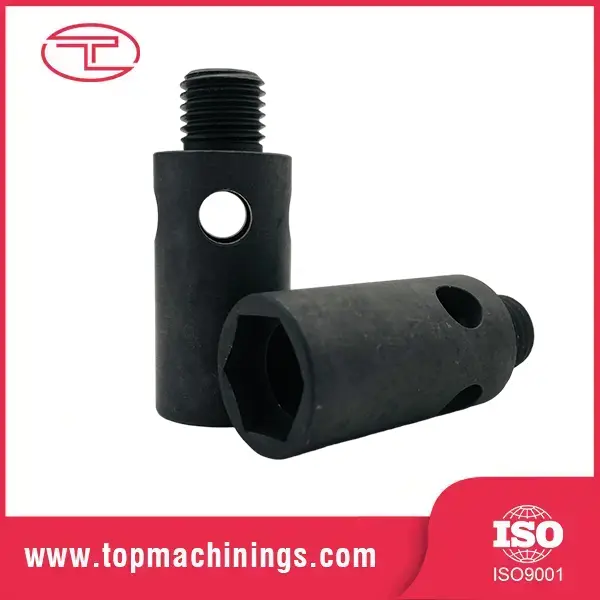
आन्तरिक थ्रेडको साथ प्रेसिजन मेशिन मेटल पिन
  • आन्तरिक थ्रेडको साथ प्रेसिजन मेशिन मेटल पिनआन्तरिक थ्रेडको साथ प्रेसिजन मेशिन मेटल पिन
  • आन्तरिक थ्रेडको साथ प्रेसिजन मेशिन मेटल पिनआन्तरिक थ्रेडको साथ प्रेसिजन मेशिन मेटल पिन

आन्तरिक थ्रेडको साथ प्रेसिजन मेशिन मेटल पिन

Tuoyuan Metal ले आफ्नो चाइना प्लान्टमा आन्तरिक थ्रेडसहितको सटीक मेशिन गरिएको मेटल पिन उत्पादन गर्छ, M2 देखि M12 देखि 6H वर्गसम्म ब्लाइन्ड बोरहरू ट्याप गरी पिनको व्यास ±0.005mm सम्म राख्छ। डिस्प्याच गर्नु अघि सीएमएममा ट्याप र ट्याप गरिएको बोरको बीचको एकाग्रता जाँच गरिन्छ। हामीले उद्धृत गर्नु अघि ट्याप गरिएको बोर र बाहिरी व्यास बीचको पर्खाल मोटाई मिलाइएको छ। 3-5 दिनमा नमूनाहरू, र पहिलो-लेख रिपोर्ट तिनीहरूसँग यात्रा गर्दछ।
    मूल्याङ्कन: 5.0
    (मूल्याङ्कन गणना: 1)

    Tuoyuan धातुआन्तरिक थ्रेडको साथ सटीक मेशिन गरिएको धातु पिनको एक चीन निर्माता हो, एउटा भाग जसले धातुको एक टुक्रासँग दुई-भागको एसेम्ब्ली बदल्छ। एक पत्ता लगाउने डोवेल प्लस छुट्टै नट एकल ट्याप गरिएको पिन बन्छ, जसले रेखाबाट ढीलो भाग र एसेम्बली रेखाचित्रबाट एक चरण हटाउँछ। त्यो बचतले एउटा भागमा दुई प्रकार्यहरू राख्छ, त्यसैले बोर र बाहिरी व्यास बीचको पर्खाल सुरुदेखि नै सही आकारमा हुनुपर्छ। हामी उद्धृत गर्नु अघि यसलाई समीक्षा गर्छौं र पिन घुमाउने उही लेथहरूमा ट्याप गर्छौं।

    मुख्य फाइदाहरू

    · दुई प्रकार्यहरू, एउटा भाग - पिन पत्ता लगाउँछ र ट्याप गरिएको बोर फास्टन हुन्छ। एसेम्बलरहरूले डोवेल, नट र धुनेको सट्टा एउटा कम्पोनेन्ट ह्यान्डल गर्दछ, जसले लाइन छोटो पार्छ र हराएको भागको जोखिम हटाउँछ।

    पिन व्यास ±0.005mm मा - पत्ता लगाउने व्यास h6 वा h7 मा परिणत गरिन्छ जहाँ एक बेयरिङ फिट आवश्यक हुन्छ, र अनुरोधमा गेज सेटहरूमा आपूर्ति गरिन्छ।

    · 6H थ्रेडहरू मानकको रूपमा - ब्लाइन्ड बोरहरूलाई 6H मा ट्याप गरिन्छ 4H वा 5H अनुरोधमा उपलब्ध छ, र प्रत्येक महत्वपूर्ण लट प्लग र नो-गो गेजहरूद्वारा नापिन्छ।

    ·केन्द्रितता ०.०२ मिमी - ट्याप गरिएको बोर र लोकेटिंग व्यास एउटै सेटअपमा मेसिन गरिएको छ, त्यसैले तिनीहरू बीचको रनआउट ०.०२ मिमीमा रहन्छ।

    · उद्धृत गर्नु अघि पर्खालको मोटाई जाँच गरियो - हामी तपाईंको बोल्ट लोडको लागि थ्रेड र बाहिरी व्यास बीचको खण्ड गणना गर्छौं, र थ्रेडको गहिराईलाई चुपचाप घटाउनुको सट्टा व्यास बढाउँछौं।

    · थ्रेड गहिराई मापन गरिएको, अनुमान गरिएको छैन - एक ट्याप जुन बटमहरू पहिले नै बाहिरबाट ठीक देखिन्छ। काम नम्बर विरुद्ध मापन मानको रूपमा गहिराइ रेकर्ड गरिएको छ।

    मिल्दो बोल्ट, नट र पिन - किनकी एउटै पसलले फास्टनर बनाउँछ, म्याटिङ बोल्ट सेट एउटै थ्रेड क्लासमा उद्धृत गरिएको छ, त्यसैले तपाईंले लाइनमा दुई आपूर्तिकर्ताको सहनशीलतासँग मेल खानुभएको छैन।

    निर्दिष्टीकरण र मूल्याङ्कन

    वस्तु मानक प्रस्ताव
    सामग्री 303, 304, 316 स्टेनलेस; 4140 मिश्र धातु इस्पात; पीतल; एल्युमिनियम
    पिन व्यास 2mm - 40mm (h6 / h7 अनुरोधमा)
    पिन लम्बाइ 5 मिमी - 300 मिमी
    ट्याप बोर M2 - M12 मेट्रिक; UNC / UNF अनुरोधमा
    थ्रेड वर्ग 6H मानक; 4H / 5H अनुरोध मा
    थ्रेड गहिराई 3 x नाममात्र व्यास सम्म
    आयामी सहिष्णुता ± ०.०१ मिमी मानक; चयन गरिएका सुविधाहरूमा ±0.005mm
    एकाग्रता पिन व्यास र ट्याप गरिएको बोर बीच ०.०२ मिमी
    सतह समाप्त Ra 0.4 - 1.6 µm मेसिनको रूपमा
    गर्मी उपचार कडा, केस कडा वा अनुरोध मा नाइट्राइडिंग मार्फत
    सतह उपचार Passivation, कालो अक्साइड, जस्ता वा निकल प्लेटिङ
    निरीक्षण प्लग र नो-गो गेज, थ्रेड डेप्थ गेज, CMM


    थ्रेड संलग्नता सन्दर्भ

    बोल्ट साइज विरुद्ध पर्खाल मोटाई जाँच गर्दा हामीले प्रयोग गर्ने कार्य तथ्याङ्कहरू। मानहरू मूल सामग्रीमा न्यूनतम हुन्, थ्रेड गहिराइमा होइन।


    बोल्ट साइज न्यूनतम संलग्नता - इस्पात न्यूनतम संलग्नता - पीतल / एल्युमिनियम
    M3 ४.५ मिमी 6mm
    M4 6mm 8mm
    M5 7.5 मिमी १० मिमी
    M6 9 मिमी १२ मिमी
    M8 १२ मिमी १६ मिमी
    M10 १५ मिमी 20mm


    ट्यापिङ, हार्डनिङ र फिट नोटहरू

    तीनवटा कुराले आन्तरिक धागोको साथमा परिशुद्धता मेशिन गरिएको मेटल पिनले सेवा जीवित छ कि छैन भनेर निर्णय गर्छ: संलग्नताको गहिराइ, बोर वरपरको पर्खाल, र कडा हुने ठाउँ।

    संलग्नता गहिराई:

    थम्बको नियम स्टिलमा नाममात्र बोल्ट व्यासको डेढ गुणा र नरम मिश्र धातुहरूमा दुई गुणा नजिक हुन्छ। एउटा सानो पिनमा जसले सानो पर्खाल छोड्छ, त्यसैले हामी बाहिरी व्यास बढाउँछौं, बोरलाई छोटो पार्छौं वा बलियो सामग्री निर्दिष्ट गर्छौं।

    एक भाग, दुई सहिष्णुता:

    पिनको व्यासले पत्ता लगाउने फिटको लागि h6 वा h7 लाई पछ्याउँछ जबकि बोरले थ्रेड वर्गलाई पछ्याउँछ। दुबै निरीक्षण योजनामा ​​सूचीबद्ध छन् र पहिलो लेखमा रेकर्ड गरिएको छ।

    ब्लाइन्ड ट्यापिङ र चिप हटाउने:

    हामी थ्रेड गहिराई भन्दा गहिरो ड्रिल गर्छौं चिप कोठा छोड्न र सर्पिल-बांसुरी ट्याप प्रयोग गर्नुहोस् ताकि प्वालबाट स्वार्फ फिर्ता आउँछ। त्यो भत्तामा स्किमिङ सामान्य कारण हो जुन अन्तिम थ्रेड मोडहरू अपूर्ण आइपुग्छ।

    ट्याप गर्नु अघि कडा हुनु:

    कडा बनाइएका भागहरूमा हामी मेसिन, कडा बनाउँछौं र समाप्त गर्छौं, ज्यामितिले अनुमति दिन्छ जहाँ कडा भएपछि ट्याप गर्छौं। यसले काँध फुट्ने तनाव राइजर हटाउँछ।

    थ्रेड प्रविष्टि र burrs:

    प्रविष्टि मेसिनमा च्याम्फर गरिएको छ। त्यहाँ एउटा बुरले हातबाट सुरु हुने बोल्टलाई रोक्छ र तपाईंको लाइनमा एसेम्बली टाइमलाई धकेल्छ।

    यी पिनहरू कहाँ प्रयोग गरिन्छ

    · फिक्स्चर र टूलिङ लोकेटरहरू जहाँ पिनले स्थिति सेट गर्दछ र बोरले क्ल्याम्प स्क्रू लिन्छ

    · काज र पिभोट पिनहरू अन्तिम फ्लोट सेट गर्न केन्द्रमा बोल्ट गरिएको छ

    · टाइट ठाउँहरूको लागि पुल-आउट प्रावधानको साथ डोवेलहरू पङ्क्तिबद्ध गर्नुहोस्

    · कृषि र निर्माण मेसिनरीमा लिङ्केज र क्लीभिस पिनहरू

    · स्ट्यान्डअफहरू र स्पेसरहरू जसले प्यानल समात्छ र टाढाबाट फास्टनर लिन्छ

    · गाईड पिन जहाँ ट्याप गरिएको छेउमा निकासी उपकरण हुन्छ


    क्लाइन्ट केस: पोल्याण्डमा फार्म मेसिनरी बिल्डर

    पोल्याण्डका एक फार्म मेसिनरी निर्माणकर्ताको खेतमा सिजन पछि काँधमा लिंकेज पिन क्र्याक भएको थियो। कारण M8 ट्याप गरिएको बोर र कडा भागमा पिन बाहिर व्यास बीचको 1.2mm पर्खाल थियो। हामीले बाहिरी व्यासलाई 1.5mm ले बढायौं, ट्याप गर्नु अघि कडा बनाउँछौं, र तनाव राइजर हटाउन थ्रेड प्रविष्टिलाई च्याम्फर गर्यौं। परिमार्जित पिनले उनीहरूको परीक्षण फ्लीटमा असफलता बिना दुई सिजन पूरा गर्यो।

    तिनीहरूको खरिदकर्ताले टिप्पणी गरे: "दर्याड गयो र भागको मूल्य हामीले अपेक्षा गरेभन्दा कम सारियो, जुन हाम्रो अनुभवमा असामान्य छ।"

    जहाँ भाग बनाइन्छ

    जिमो डिस्ट्रिक्ट, किंगदाओमा रहेको एउटा कारखानामा आन्तरिक धागोको साथ प्रत्येक सटीक मेशिन गरिएको धातुको पिन घुमाइन्छ, ट्याप गरिन्छ र निरीक्षण गरिन्छ।


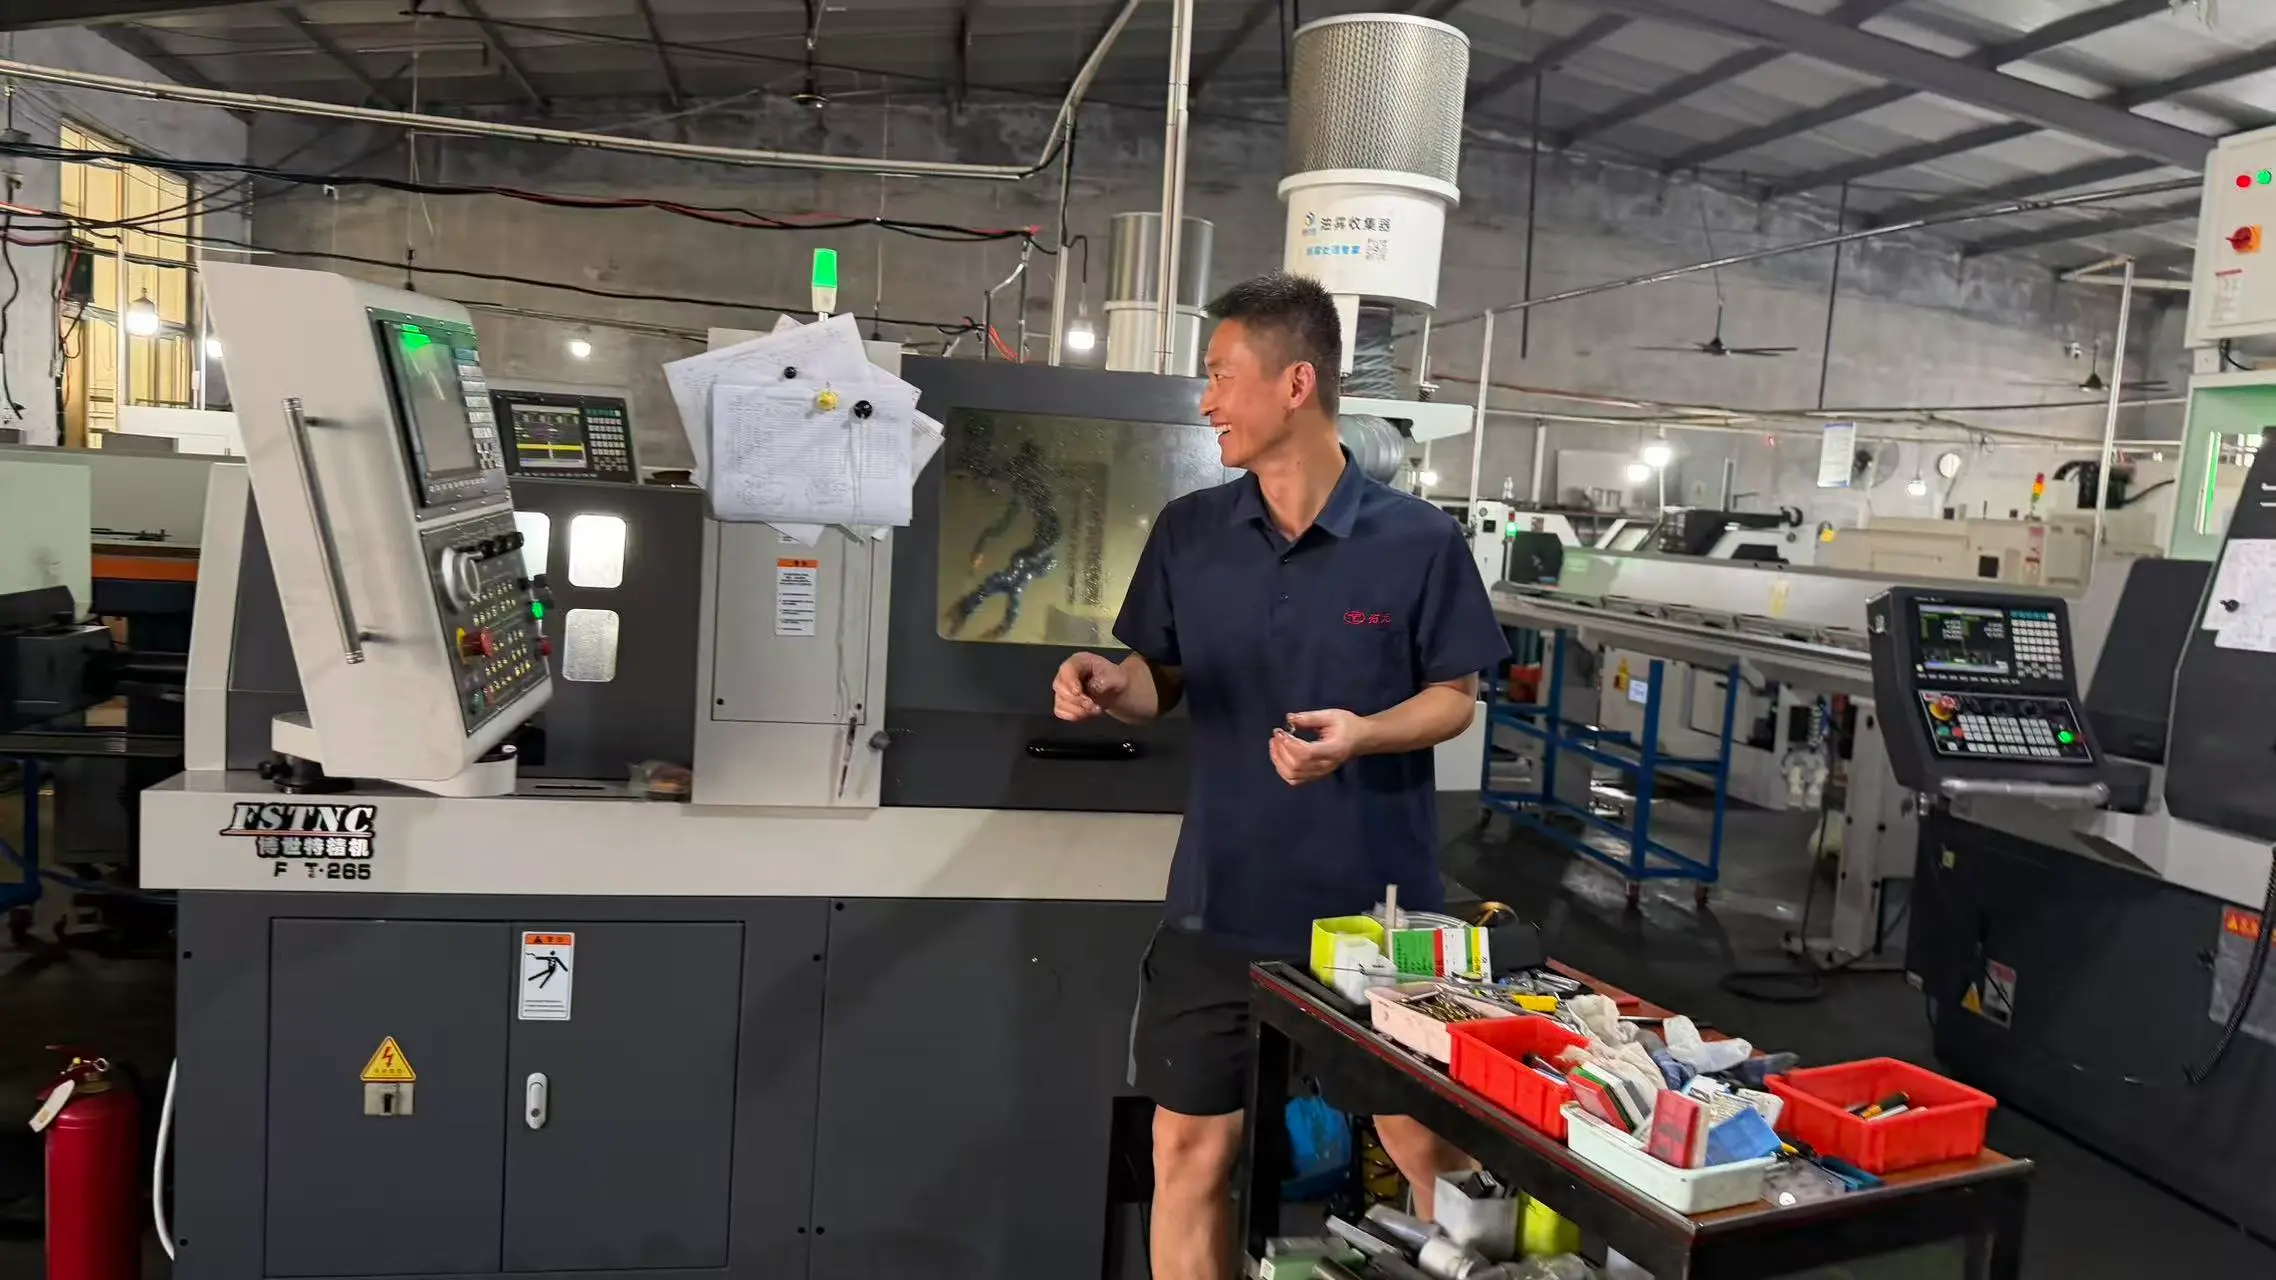
    · उपकरण - 20 उच्च-गति सटीक सीएनसी खराद, 5 मेसिनिङ केन्द्र र 30 स्वचालित खराद, ERP नियन्त्रण अन्तर्गत चलिरहेको।


    · फुटप्रिन्ट - 5,000 m² कार्यशाला इन-हाउस गर्मी उपचार, प्लेटिङ र प्यासिभेशन लाइनहरू।


    · प्रक्रिया क्रम - बार कट - टर्निंग - ड्रिलिंग र ट्यापिंग - आवश्यक भएमा कडा बनाउने - परिष्करण - गेजिंग - निरीक्षण - प्याकिंग।


    · गुणस्तर प्रणाली - ISO 9001, अनुरोधमा SGS वा TUV तेस्रो-पक्ष निरीक्षणको साथ।


    · क्षमता - वार्षिक उत्पादन 100 मिलियन सटीक धातु भागहरू भन्दा बढी छ, र दोहोर्याउने कार्यक्रमहरूको लागि निर्धारित स्टक राखिएको छ।

    डिस्प्याच र प्याकिंग नोटहरू

    थ्रेड त्यो भाग हो जुन ट्रान्जिटमा पहिले पीडित हुन्छ, र क्षतिग्रस्त प्रविष्टि तपाइँको लाइनमा विधानसभा समय मा परिणत हुन्छ।

    थ्रेडहरू M10 सम्मको साइजमा प्लास्टिकको टोपीहरूद्वारा बन्द गरिन्छ, र प्रत्येक टुक्रालाई खिया-निवारक फिल्ममा राखिएको हुन्छ।

    कडा र प्लेटेड लटहरू खाली स्टिल बाहेक प्याक गरिएको छ त्यसैले दस्तकले सतहलाई चिप गर्न सक्दैन।

    साना व्यासहरू कम्पार्टमेन्ट ट्रेहरूमा जान्छन्, गणनाहरू सही राख्दै र थ्रेड-अन-थ्रेड सम्पर्कलाई रोक्न।

    कार्टनहरू भाग नम्बर, मात्रा र ताप संख्याको साथ लेबल गरिएको छ, र सामग्री प्रमाणपत्र पहिलो कार्टन भित्र यात्रा गर्दछ।

    ओसिलो बाधा सहित काठको केसहरूमा भारी धेरै जहाजहरू, समुद्री माल ढुवानीका लागि पट्टा र कुना-सुरक्षित


    FAQ

    Q1: के तपाइँ कडा ग्रेडमा आन्तरिक थ्रेडको साथ सटीक मेशिन गरिएको धातु पिन बनाउन सक्नुहुन्छ?

    A: हो। हामी मेसिन, कडा बनाउँछौं र त्यसपछि समाप्त गर्छौं, र जहाँ डिजाइनले हामीलाई कडा भएपछि ट्याप गर्न अनुमति दिन्छ। कठोरता र बोल्ट लोड पठाउनुहोस् र हामी आवश्यक पर्खाल मोटाई पुष्टि गर्नेछौं।


    Q2: अन्धा बोरमा तपाइँ कुन थ्रेड गहिराइको ग्यारेन्टी गर्न सक्नुहुन्छ?

    A: धेरै आकारहरूमा तीन गुणा नाममात्र व्यासमा पूर्ण थ्रेड, प्रति रेखाचित्र पुष्टि। ड्रिल गरिएको गहिराई सधैं थ्रेड गहिराई भन्दा गहिरो सेट गरिन्छ त्यसैले अन्तिम पालो पूरा हुन्छ।


    Q3: के तपाइँ दुबै टाँस र ट्याप गरिएको बोरमा सहनशीलता राख्नुहुन्छ?

    A: हो। आवश्यक भएमा ट्याङ्कलाई h6 वा h7 मा परिणत गरिन्छ र बोरलाई मानकको रूपमा 6H मा राखिन्छ, दुबै मानहरू पहिलो-लेख रिपोर्टमा रेकर्ड गरिएको हुन्छ।


    Q4: न्यूनतम अर्डर र नेतृत्व समय के हो?

    A: MOQ व्यास र सामग्रीमा निर्भर गर्दछ; दुबै उद्धरणको साथ पुष्टि हुन्छ। नमूनाहरू 3 देखि 5 दिनमा र उत्पादन लटहरू 10 देखि 15 कार्य दिनहरूमा पठाइन्छ।


    Q5: के तपाइँ पिन संग मिलन बोल्ट आपूर्ति गर्न सक्नुहुन्छ?

    A: हामी सक्छौं। किनकी एउटै पसलले फास्टनरहरू बनाउँछ, हामी एउटै थ्रेड क्लासमा मिल्दो बोल्ट सेटहरू उद्धृत गर्छौं, त्यसैले आन्तरिक थ्रेड र त्यसको बोल्टसँग मिल्दो जोडीको रूपमा एक सटीक मेशिन गरिएको मेटल पिन आउँछ।

    सोधपुछ पठाउनुहोस्
    सम्पर्क जानकारी
    • ठेगाना

      Xishanqian गाउँ, Huanxiu स्ट्रीट, Jimo जिल्ला, Qingdao शहर, Shandong प्रान्त, चीन

    • टेलिफोन

      +86-13969766216

    परिशुद्धता बनेका भागहरू, सटीक मेसिनिंग कम्पोनेन्टहरू, सीएनसी मेशिन कम्पोनेन्टहरू, वा मूल्य सूचीहरूको बारेमा सोधपुछको लागि, कृपया हामीलाई तपाईंको इमेल छोड्नुहोस् र हामी 24 घण्टा भित्र सम्पर्कमा हुनेछौं।
    मूल्याङ्कन:
    5.0
    X
    हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
    अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्