समाचार

टुओयुआन मेटलले मेटल मेसिनिङका लागि कुन गुणस्तर जाँच गर्छ?

एक मेसिन गरिएको भाग या तो विधानसभा फिट हुन्छ वा यो छैन, र त्यहाँ कुनै मध्य स्थिति छैन। सटीक मेशिनिङमा, अन्तिम अपरेशन समाप्त हुनुभन्दा धेरै अघि नै त्यो निर्णय पुग्छ। रेखाचित्र कहिले पढिन्छ, सामग्री कहिले आउँछ, मेसिनबाट पहिलो लेख कहिले आउँछ र अपरेटरले मिड-ब्याच मापन गर्दा यो निर्णय गरिन्छ।


किन मेसिन गुणस्तर अन्तिम निरीक्षणमा छोड्न सकिँदैन

कम्पोनेन्टहरूको ब्याच अन्तिम निरीक्षणमा पुग्दा, महँगो निर्णयहरू भइसकेका छन्। सामग्री खपत भएको छ, मेसिन घण्टा खर्च गरिएको छ, र धेरै अवस्थामा परिष्करण सञ्चालन लागू गरिएको छ। यदि त्यो बिन्दुमा व्यास गलत छ भने, ब्याच अतिरिक्त ह्यान्डलिंगको साथ स्क्र्याप हो। वास्तवमा खरिदकर्तालाई सुरक्षित गर्ने नियन्त्रण प्रक्रियामा पहिले बस्छ: रेखाचित्र समीक्षामा, पहिलो लेखमा, र उत्पादन चलिरहेको बेला मेसिनमा। त्यस पछि सबै कुरा सुधार भन्दा पुष्टि हो।


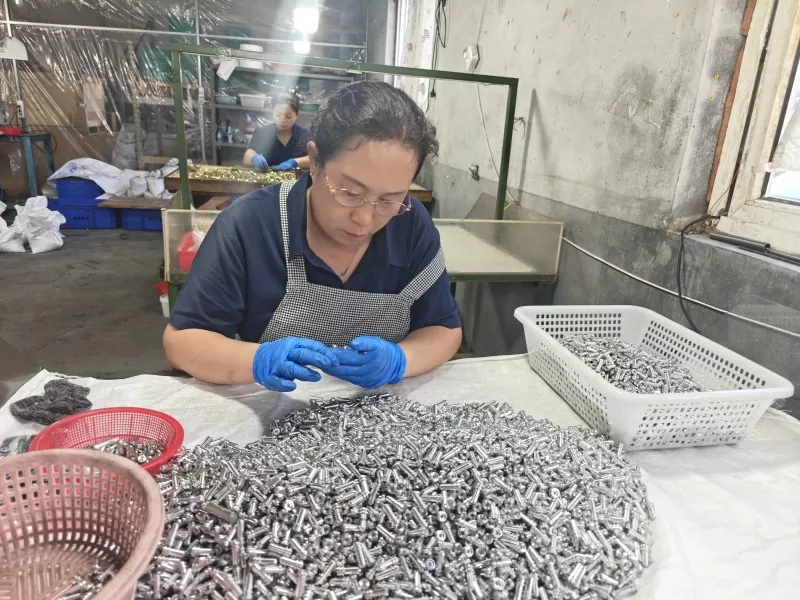
Inspection


हामीले प्रत्येक परियोजनामा ​​प्रयोग गर्ने निरीक्षण चेन

1. रेखाचित्र र आवश्यकता समीक्षा

मेसिन सेट गर्नु अघि, रेखाचित्र प्रक्रिया मार्ग विरुद्ध पढिन्छ। हामी जाँच गर्छौं कि कुन आयामहरू कार्यात्मक छन्, कुन सतहहरू फिट हुन्छन्, जहाँ ड्याटमहरू बस्छन्, र तोकिएको उपकरणको साथ सहिष्णुता स्ट्याक प्राप्त गर्न योग्य छ कि छैन। जहाँ कुनै विशेषता यसलाई कोरिएको तरिका मापन गर्न सकिँदैन, वा जहाँ प्रक्रिया भन्दा कडा सहिष्णुता एक नोट बिना उद्धृत गरिएको छ, हामी धातु काट्नु अघि खरिदकर्तासँग उठाउँछौं। यो चरण नि: शुल्क छ; उत्पादन पछि उही कुराकानी छैन।

2. आगमन सामग्री प्रमाणिकरण

बार स्टक सामग्री प्रमाणपत्रको साथ आइपुग्छ, र प्रमाणपत्र ग्रेड, स्वभाव, र अवस्थाको लागि खरिद विशिष्टता विरुद्ध जाँच गरिन्छ। एल्युमिनियम 6061 र 7075, ब्रास C360 र C260, स्टेनलेस 303, 304, र 316L, र टाइटेनियम हामीले प्रायः देख्ने ग्रेडहरू हुन्। जहाँ अनुप्रयोग सुरक्षासँग सम्बन्धित छ, हामी नमूनामा कठोरता पुष्टि गर्छौं र ब्याच सन्दर्भ राख्छौं ताकि समाप्त भएको भागलाई तातो वा धेरैबाट आएको हो भनेर पत्ता लगाउन सकिन्छ।

3. पहिलो लेख निरीक्षण

पहिलो लेख सम्पूर्ण क्रममा सबैभन्दा महत्त्वपूर्ण मापन हो। यो पूर्ण रेखाचित्र विरुद्ध जाँच गरिन्छ, र केवल महत्वपूर्ण आयामहरू होइन, र पास वा असफल चिन्हको सट्टा वास्तविक मापन मानहरूसँग रिपोर्ट गरिन्छ। खरीददारहरूले सामान्यतया त्यो रिपोर्टमा उत्पादनलाई अनुमोदन गर्छन्। हामी पहिलो लेख लिखित स्वीकृति प्राप्त नभएसम्म होल्ड गर्छौं जब क्रेताले यसको लागि सोध्छ ताकि स्पेसिफिकेशनको जिम्मेवारी दुबै पक्षमा स्पष्ट होस्।

४. प्रक्रियामा रहेका जाँचहरू

दौडको बखत, परिचालकको विवेकमा नभई परिभाषित फ्रिक्वेन्सीमा आयामहरू मापन गरिन्छ। अनभागहरू बदलियो, यसको मतलब सामान्यतया प्रत्येक उपकरण परिवर्तन र बीच अन्तरालहरूमा व्यास र लम्बाइ सुविधाहरू; मिल्ड पार्टहरूमा, स्थिति र गहिराइ सुविधाहरू जसले फिट बोक्न सक्छ। नियन्त्रण ब्यान्ड बाहिरको कुनै पनि बहावले रन रोक्छ र थप सामग्री प्रतिबद्ध हुनु अघि समायोजन ट्रिगर गर्दछ।

5. अन्तिम निरीक्षण र कागजात

रेखाचित्र र स्वीकृत पहिलो लेख विरुद्ध अन्तिम निरीक्षण गरिन्छ। हाम्रो निरीक्षण क्षेत्रका उपकरणहरूमा एक समन्वय नाप्ने मेसिन, एउटा उपकरण माइक्रोस्कोप, एक बहु-संयुक्त नाप्ने हात, उचाइ गेजहरू, डायल सूचकहरू, एउटा ग्रेनाइट सतह प्लेट, र एक नरमपन परीक्षक समावेश छन्। हाम्रो काममा आयामिक शुद्धता सामान्यतया प्लस वा माइनस ०.०१ मिमी र ०.००५ मिमीमा राखिएको हुन्छ, जहाँ रेखाचित्रले यसको लागि आह्वान गर्छ, सतहको कार्यमा निर्भर गर्दै Ra ०.४ देखि ३.२ माइक्रोमिटरको दायरामा सतहको नरमपनको साथ।

6. पूर्व ढुवानी प्रमाणिकरण

ढुवानी प्याक गर्नु अघि, मात्रा, फिनिश, थ्रेड अवस्था, र मार्किंग अर्डर विरुद्ध जाँच गरिन्छ, र प्याक गरिएका सामानहरूको फोटोहरू लिइन्छ। अन्तर्राष्ट्रिय अर्डरहरूको लागि यो घरेलु रूपमा भन्दा बढी महत्त्वपूर्ण छ, किनभने गन्तव्यमा पत्ता नलागेको विवरण दुई भवनहरू बीचको छोटो यात्राको सट्टा पूर्ण फिर्ती खुट्टा खर्च हुन्छ।


सम्बन्धित समाचार
मलाई एउटा सन्देश छोड्नुहोस्
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ।गोपनीयता नीति
अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्